设计 V2 冲煮头部件
第1部分 - 简介与说明。
作者:Ben Champion,Decent Espresso 首席产品设计师
2017年,在设计 DE1 意式咖啡机 的过程中,我们感到有必要重新审视冲煮头的工作原理。当时,在意式咖啡机设计中,冲煮头头部空间乃至均匀布水的概念在很大程度上仍未被探索。
许多现有机器配备的是简陋的分水网,只有几个孔或一颗中心螺丝将水向外推,忽视了均匀水流的重要性。例如:


为了解决这个问题,我的同事 Ray Heasman(DE1 的首席发明人)和我开始了一项使命:打造一种设计,确保在各种使用场景下都能实现更一致、更均匀的水流。
我们利用大量的流量模拟,开发出一种设计,承诺每个孔都能输出理想的水流。


这些设计最初获得的反馈是积极的,这让我们有信心投入生产和发货。
定义
冲煮头头部空间是指咖啡粉饼顶部与分水网底部之间的空隙量。头部空间由冲煮头部件伸入粉碗的距离决定。
在首批300台机器(DE1 v1.0)中,我们误判了理想的头部空间。我们仍然实现了良好的萃取,许多评测过这台机器的人都表示咖啡味道就是更好,萃取率更高,风味更清晰。然而,我们经常听到这样的评论:与其他机器相比,我们的机器无法做出醇厚口感的意式咖啡,而且我们的粉饼湿软不成形。
社区开始尝试在分水器和分水网之间添加垫片,以减小头部空间。这些测试者的报告表明,这样做使萃取更加醇厚,粉饼更干,通道效应更少。有三家公司开始为我们的机器销售"分水网垫片"套件来弥补这一问题,这些套件在我们的客户中相当受欢迎。
认识到这个问题后,我们在 DE1 v1.1 型号中迅速减小了头部空间,确保更合理的头部空间。自那以后,我们就没有再改变生产中的冲煮头设计。但在过去的四年里,我们一直在研究和改进意式咖啡机的这两个关键方面:布水和头部空间。
在深入介绍我们的探索历程之前,让我们先明确一些关键部件的基本术语。这些术语也是其他意式咖啡机制造商所使用的。


第2部分 - 第一轮测试。
在 DE1 v1.0 首次发布之后,以及从社区的实验中,我们意识到了正确设置头部空间的重要性。这一新的认识促使我们专注于彻底研究这些关键细节。
为了开展这项研究,我们邀请了 Decent 世界中两位知名人物 Stéphane Ribes 和 Luca Costanzo 提供专业支持。我们配备了一系列新部件,开始了广泛的测试。提供给 Stéphane 和 Luca 的部件包括两种内块变体,以及我设计的14款新分水器。
 在这些分水器中,前九款(S1 至 S9)旨在探索不同的凸出量和分水网上方的间隙,其中 S1 与黄铜件完全相同。另外两款分水器(S11 和 S12)代表了其他机器中的典型设计,而其余三款(S10、S13 和 S14)则作为实验性分水网。Stéphane 制作了一张全面的图表来辅助分析。
 这项协作努力为详细检验我们想要测试的变量奠定了基础:伸入粉碗的凸出量以及分水器与分水网之间的距离。通过仔细审视这些因素,我们试图揭示头部空间、布水和萃取质量之间的关系。
 您可能想知道为什么测试中的所有部件都是透明的黄色。
因为:我们从使用黄铜改为使用一种名为 Ultem 或 PEI 的塑料材料。
John 在下面链接的视频中详细解释了这一决定背后的理由。简而言之,我们的目标是在冲煮过程中提高温度精度和控制能力。
当我们只改变凸出量和头部空间时(S1 至 S9),分水器中没有明显突出的赢家。测试者的偏好各不相同,有些人偏爱 S1,另一些人偏爱 S9——这两个极端。
然而,标号为 S10 的分水器设计在整个测试阶段始终表现出潜力。虽然它并不总是优于其他受青睐的设计,但它始终获得测试者的积极反馈。这一有趣的结果促使我们优先深入研究 S10 的潜力,并探索进一步改进它的方法。
另一个重要发现是,其他意式咖啡机中常见的典型分水器设计(S11 和 S12)表现远不如我们的黄铜设计。 这增强了我们对自身方法正确性的信心。
最显著的发现来自材料对比。即使布水和头部空间与黄铜件相同,Ultem 部件也提供了明显更优越的口感。此外,使用 Ultem 部件时,冲煮头在长期使用后仍保持更清洁。
 图中显示的是配备 Ultem 部件的冲煮头,即使经过100次萃取且未清洁,它仍然非常干净。这种清洁度和改善的口感体验坚定了我们放弃黄铜的决心。然而,我们遇到了 Ultem 部件的一个问题——它们在使用后开裂了。
 总之,第一轮测试表明,放弃黄铜是一项重大成功。它也凸显出头部空间仍需进一步研究。可能并不存在适合所有用户的最佳头部空间。此外,S10 分水器设计展现出潜力,值得进一步探索。
第3部分 - 第二轮测试。
在此期间,Stéphane Ribes 进行了径向萃取实验,揭示了咖啡粉饼中心与边缘之间存在显著的萃取差异。
这一发现是我们探索历程中的关键时刻,激励我们探索分水器设计的新可能性,以应对这一挑战。
在这张幻灯片中,Stéphane 展示了萃取率如何在13%到25%之间变化(普通意式咖啡粉饼),以及22%到25%之间变化(带滤纸的粉饼)
 为了实现整个咖啡粉床上更均匀的萃取,我们开展了一系列实验性分水器设计。有些设计将水流优先导向外缘,另一些则将水流导向中心。通过这些实验,我们试图了解不同分配模式对萃取过程的潜在影响。
此外,Matrix 分水网的出现带来了一个有趣的进展。人们认为这种分水网能显著改善布水,但它是为 E61 冲煮头设计的,与我们的机器不兼容。为了适配它,我们为下一轮测试设计了一款兼容 E61 分水网的新冲煮头。
 发送给测试者的测试包包括两种冲煮头设计:一种带中心螺丝,一种适配 E61 分水网。其中包含14个分水网,每组七个。每组中有一个分水网与黄铜件完全相同,作为对照组。测试了三种不同的分配模式(中心、中部和外侧),每种模式制作了两种头部空间设计。所有这些部件均由玻璃纤维增强 Ultem 制成,我们希望这能解决开裂问题。
 在测试过程中,我们发现传统的 E61 分水网存在设计缺陷,导致水从边缘泄漏。这一问题可追溯到制造工艺中的问题,具体来说是边缘上的两个小孔导致了初始润湿不良。
以下视频展示了 E61 分水网的设计问题:
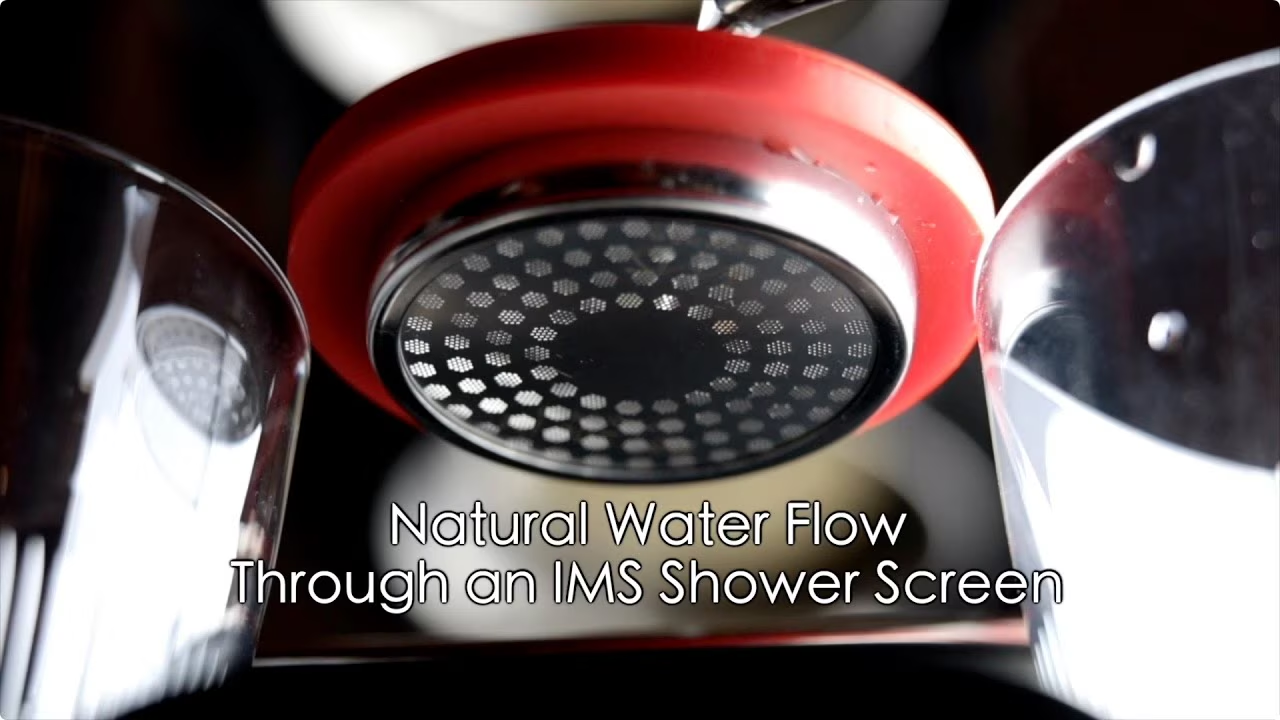
 这使得测试变得困难,因为我们无法在两种设计上使用相同的分水网进行 A/B 对比来比较两种冲煮头设计。我们还发现 Matrix 分水网与 DE1 机器搭配效果不佳,我怀疑需要更高的流速才能真正发挥这种分水网的最大功效。
 我们确实尝试了其他分水网,比如 IMS DR305 分水网,但与中心螺丝设计相比,我们没有看到太大差异。在大部分测试中,我们坚持使用中心螺丝设计,因为您可以改变头部空间,而 E61 设计的头部空间是固定的。我们并没有"放弃" E61 设计,但决定在可预见的未来坚持使用中心螺丝设计。
在三种分配设计(中心、中部和外侧优先水流)中,外侧优先水流设计更受青睐,这并不令人意外。
Stéphane 的径向萃取实验向我们表明,粉饼外侧需要更多水流,才能使整体萃取更加均匀。
最近使用直壁且孔延伸至边缘的新粉碗进行的测试表明,外侧优先水流设计仍然有益。
 关于头部空间,两种设计之间同样没有明显的赢家。
最终决定采用传统的头部空间,与 E61 分水网相同,即比我们当前设计多1mm凸出量(少1mm头部空间)。然而,为了满足不同的偏好,冲煮头被设计为兼容两种分水网:标准的 IMS CI200 分水网和更高的 IMS SI200 分水网,后者增加2.0mm凸出量,从而减少2mm头部空间。这使用户只需更换分水网,就能以极低的成本找到最适合自己的配置。


在材料方面,增强型 Ultem 没有开裂,而是发生了变形。幸运的是,还有其他材料可以尝试。


至此,关于不同分配和头部空间的测试告一段落。
虽然我们希望进行更多测试,但这是一个耗时的过程。测试和比较意式咖啡萃取可能具有挑战性,因为即使一切都以相同方式进行,味道也会有细微变化。这种变异性使得很难确定小幅设计改动是否改善了口感,因为萃取之间自然的变化可能掩盖个别改动的影响。人们通常依赖萃取率(EY)等客观指标,因为它们提供了一种更简单的量化变化的方法。然而,通过在正确方向上做出多项设计改动,累积的改进会变得明显。
经过所有测试,我们相信我们已经在正确方向上做出了几项改动。
最终决定停止测试,并将我们已经发现的改进交付到用户手中。
第4部分 - 材料选择。
我们现在已经确定了设计:接下来是选择合适的材料。
我设计了一套部件,包括一个新的内块和与现有冲煮头兼容的分水器。我融入了我们获得的所有知识,实现了外侧优先水流,并确保兼容 CI200(与 E61 相同的头部空间)和 SI200(少2mm头部空间)两种分水网。
我们尝试的所有材料都有合适的规格表,食品安全,并且能够轻松承受工作温度。
最初,我选择 PEEK 作为材料,因为它似乎是终极塑料。它的成本非常高,但具有卓越的性能。
 然而,仅经过几次萃取后,PEEK 制成的部件就变得脏乱,即使冲洗后也是如此。与 Ultem 相比,它不够干净。


考虑替代方案时,我转向了 PTFE(又称特氟龙),这是一种著名的非粘性材料,能够承受高温。我以为它会保持清洁,但担心它的强度和刚度。
 经过几次萃取后,PTFE 部件看起来比 PEEK 好,但不如 Ultem。它们相对容易清洁,但时间久了似乎会留下污渍。


然而,我们遇到了 PTFE 部件弯曲的重大问题。
 尽管遭遇这一挫折,我们确实向测试者发送了一些 PTFE 部件,并收到了积极的反馈,这让我们相信这项升级是值得的。
在继续寻找合适材料的过程中,我们随后试验了 PPSU,这是一种坚固且透明的材料,常用于婴儿奶瓶等食品安全产品。与 Ultem 一样,它是非晶态的,所以我期望它能保持清洁。
 PPSU 部件非常干净,甚至在冲洗之前就是如此。然而,与 Ultem 类似,它出现了开裂问题。
 接下来,我们探索了 PDVF,一种类似于 PTFE 但刚度更高的材料。
 我们希望它能像 PTFE 一样保持清洁,事实确实如此。快速冲洗后,PDVF 部件又焕然一新。


不幸的是,它们强度不够,在受到一点压力时就会出现变形。
我们最终发现了 PPS,这是一种已用于意式咖啡机阀门的材料,尽管各公司通常用不同的名称来称呼它,比如"技术聚合物"。这种改名让我迟迟没有发现它。
 它的性能令人着迷。PPS 能承受非常高的温度,长期使用温度范围超过200°C,远高于我们的正常工作温度。它具有极高的尺寸稳定性、低热膨胀性和极低的吸水率。这意味着它不会在使用中改变形状/尺寸,而这往往是塑料的一个问题。它的耐化学性众所周知是出色的,在200°C以下没有已知的有机溶剂能溶解它。它食品安全,并获得 FDA 批准。而且它还有黑色可选(酷炫加分!)。
 我们对 PPS 寄予厚望,使用一段时间后,它没有出现开裂、变形或弯曲的迹象。PPS 部件保持清洁,与 Ultem 相当。经过100次萃取——使用我们能忍受的最深色油亮咖啡豆——部件看起来是这样的:
 快速冲洗后,它们就恢复如新。
 这是我们发现的最有前景的材料,我们决定用它进入下一步。压力测试!我们在香港有3台机器,不断经历压力和温度循环:
 这些意式咖啡机每天执行约7,500次压力循环(从0 bar 到13 bar 再返回)和750次温度循环(从约40°C 到90°C 再返回)。我们对机器中的所有部件都进行这样的测试。这种严格的测试让我们对这些部件的耐用性充满信心。
截至上周,这些 DE1 内部部件已经通过了935,000次压力循环测试。
 有趣的事实:最容易失效的部件是我们安装在冲煮头中以保持压力的不锈钢无孔"盲"碗。它通常在约100,000次压力循环时在其边缘失效。这里有两个已经开裂的粉碗,而 DE1 内部部件却没有失效的迹象。我们的测试机器已经完成了超过一百万次"萃取"而无失效。


均匀加热测试
我们进行的另一项测试是计时冲煮头升温的速度。我不仅计时,还拆下分水网,用热成像仪测量分水器的表面温度。
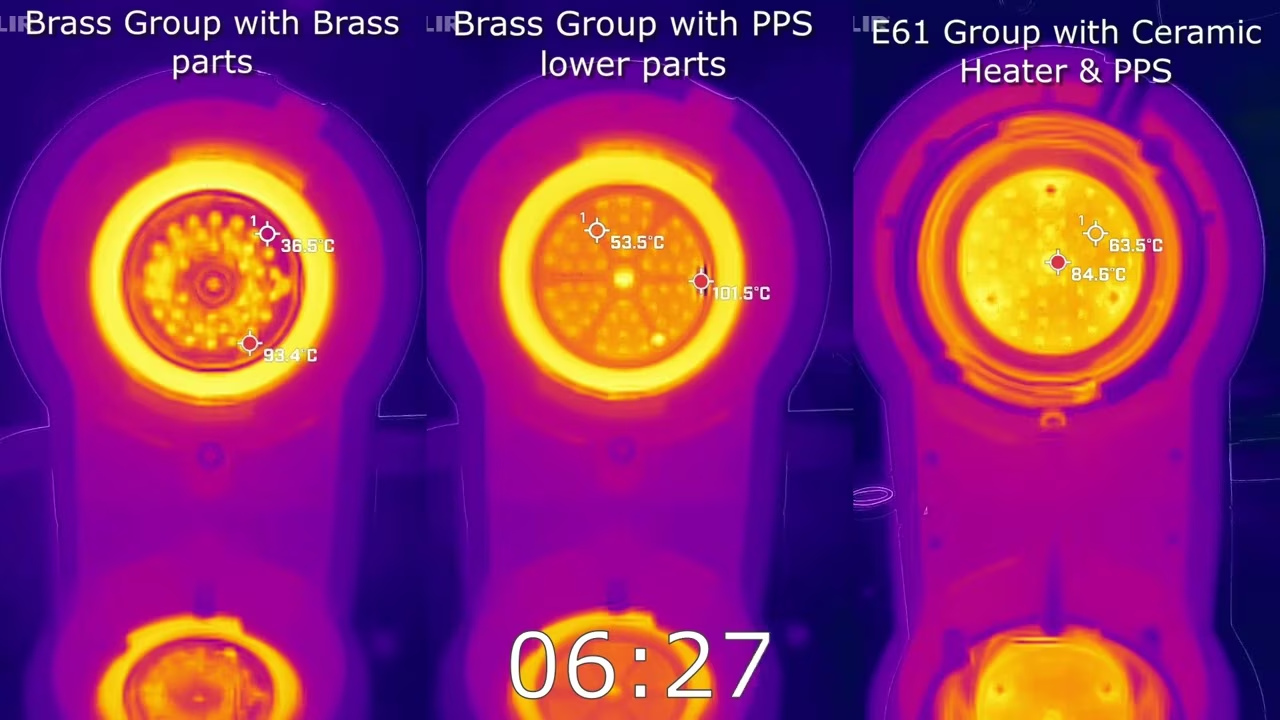
设计和材料都已确定,是时候进入制造阶段了。
第5部分 - 制造。
在最终确定设计并选择合适的材料后,下一步就是制造部件。
我们的目标是通过注塑成型来生产部件,以确保升级的成本效益。这带来了挑战,因为 Decent 之前没有注塑成型的经验,没有成熟的供应商,公司内部的专业知识也有限。
那么我们如何选择供应商呢?
如果模具费用低,可以从多个供应商订购样品,然后选择最合适的一个。一个能交付优质产品、没有明显延误、沟通良好且成本合理的供应商。当模具费用昂贵时,您必须做更多的研究,与许多人交谈,然后选择一个并希望他们能说到做到。
在为这个部件选择供应商之前,我们进行了广泛的讨论。几个月后,我们最终选择了一个证明非常出色的供应商。他们向我们提出了许多问题,并建议了设计更改,显示出对问题的深刻了解。其他供应商说"别担心,会没事的",但这些人指出了我们设计中所有潜在的麻烦点,使我们能够针对制造优化部件。
塑料注塑模具是复杂的工程作品!
以下是模具的一些视图。中间的深绿色部件就是冲煮头部件。


模具开发并获批后,开始了等待其制造的过程。几个月后,我们收到了一段展示首批样品的视频。
虽然并不完美,但进行了调整,经过几次小迭代后,我们几乎准备好量产了。


还有最后一步,我们想对最终产品进行自己的材料测试。以确保材料确实是食品安全的。信任材料供应商的测试报告是可以的,但在本地对最终产品重新测试更好。它通过了测试。通过的测试实验室报告 PDF。
一切就绪可以发布,于是我们支付了量产费用,不久之后就收到了最终部件。
这是一个漫长而充满挑战的过程,但非常值得。特别是,我很享受与 Stéphane 和 Luca 的合作,我要感谢他们投入的时间和辛勤工作。本文中的许多图片来自 Stéphane,他的报告制作精美且信息丰富。
希望您能因为这些部件四年来投入的工作,享受到更好、更一致的意式咖啡!
john created 2025/02/28, john updated 2026/11/10